

Listin að sameina snittaða íhluti: Opna lykilinn að skilvirkri útpressun og umhverfisvænni kornun
Val á samsetningu þráða íhluta úr þrýstibúnaði ákvarðar beint hvort þú getur þróað hágæða ný efni með góðum árangri á sama tíma og þú sækist eftir mikilli kostnaðar-hagkvæmni og umhverfismarkmiðum. Rétt val getur dregið úr orkunotkun og aukið framleiðslu um meira en 60%.
1. Tæknilegur hornsteinn, grunnaðgerðir og hönnun snittarihluta
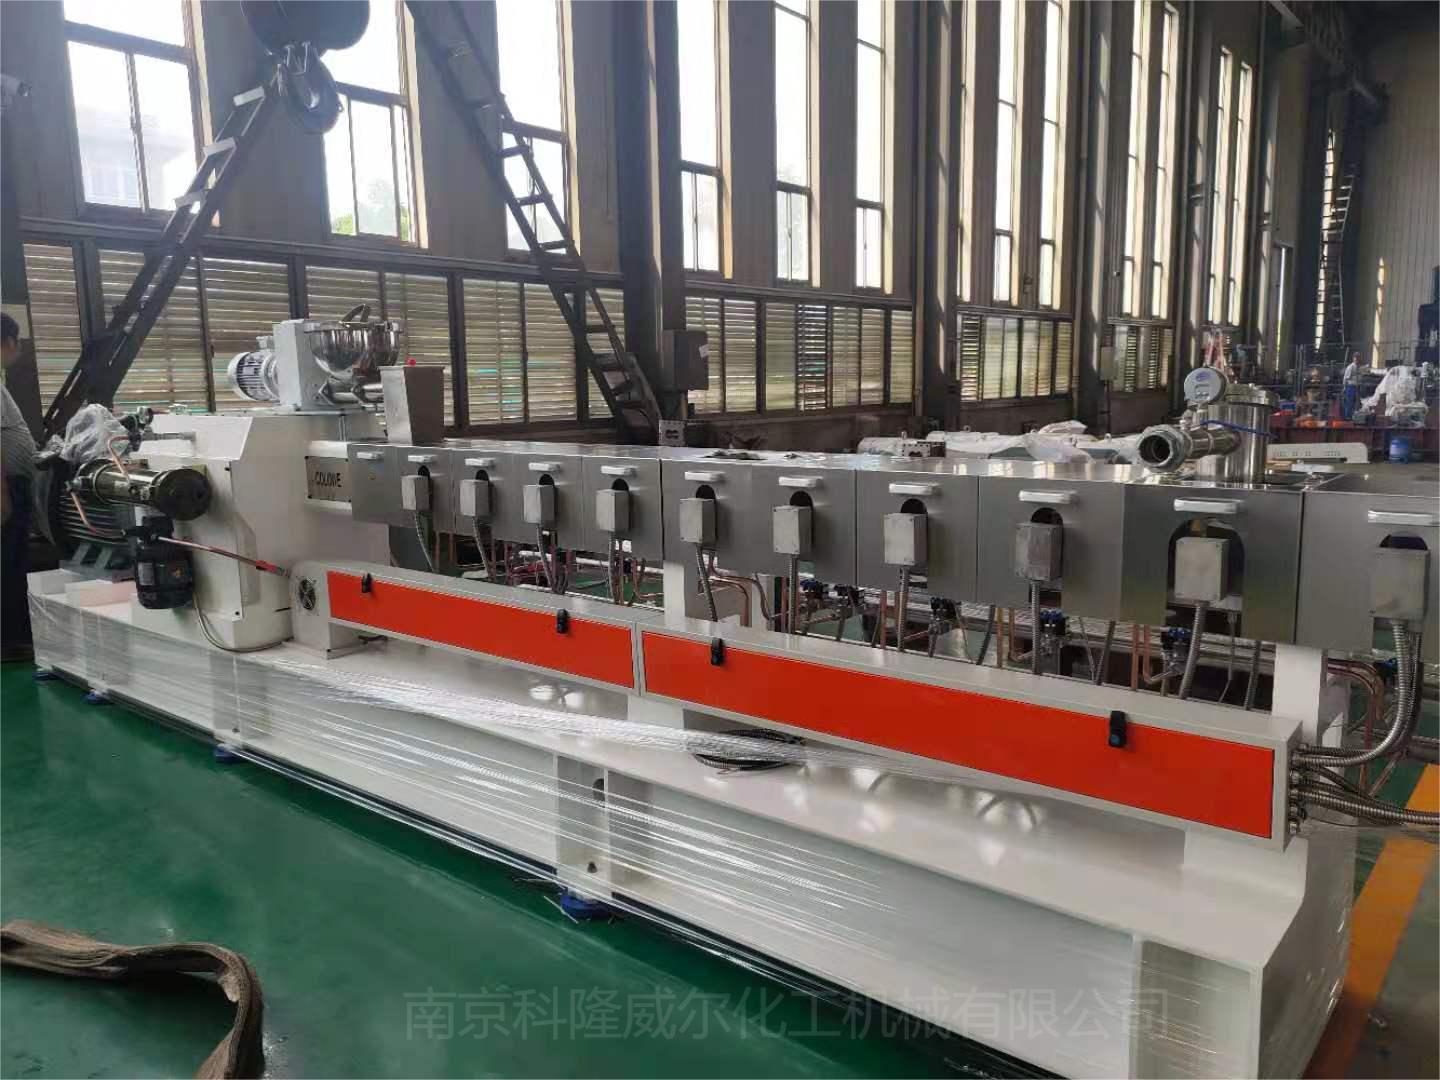
Kjarni kostur tvískrúfa pressuvéla, sérstaklega samsnúnings tvískrúfa extruders, liggur í mát hönnun "byggingarblokka". Þessi hönnun gerir notendum kleift að setja saman bestu skrúfustillingar eins og byggingareiningar byggðar á sérstökum efnum og vinnslumarkmiðum.
Þráður íhlutir eru grunneiningarnar sem mynda skrúfur, aðallega skipt í þrjá flokka: flutningsíhluti, blöndunar- og hnoðunaríhluti og mótflutningsíhluti.
Flutningshlutinn ber ábyrgð á því að flytja efni á varlegan og skilvirkan hátt áfram. Flutningsgeta þess er aðallega ákvörðuð af blýinu (pitch): stórir blýhlutar (eins og SK 40/40) hafa sterka flutningsgetu, lágt fyllingarhlutfall og lítil klippa, hentugur fyrir hungraða fóðrun eða solid flutningshluta; Lítil blýíhlutir (eins og SE 20/20) geta komið á þrýstingi og ýtt bræðslunni áfram.
Að blanda og hnoða íhluti eru lykillinn að skilvirkri blöndun og mýkingu. Meðal þeirra stillir hnoðarkubburinn „styrkleika“ blöndunar í gegnum misjafna hornið á milli diskanna. Því minna sem misstillingarhornið er (eins og 30 gráður), því sterkari er framsendingargetan og klippingin er tiltölulega mild, hentug til dreifðrar blöndunar; Því stærra sem misstillingarhornið er (eins og 90 gráður) eða notkun hlutlausra og öfugra hnoðakubba, því sterkari er klippingin og bakflæðið, sem er hentugur fyrir dreifingarblöndun, notað til að brjóta þyrpingar, dreifa litarefnum eða trefjum.
Meginhlutverk öfuga flutningshlutans (öfugur þráður eða öfug hnoðunarblokk) er að koma á öfugum þrýstingi, auka dvalartíma og fyllingarstig efnisins á tilteknu svæði skrúfunnar, og auka þannig blöndun, einsleitni eða losunaráhrif.
Grunn geometrísk færibreytur íhluta, svo sem breidd spíru, hafa lúmsk áhrif á vinnslu. Hófleg rifbein geta tryggt vélrænan styrk og hitaflutning, en of breiðar rifbein geta dregið úr virku rúmmáli grópsins og getur valdið ofhitnun og niðurbroti efnis vegna lítilla bila.
2. Formúluknúin, íhlutasamsetning stefnu fyrir mismunandi efniskerfi
Sérsniðnar skrúfusamsetningar fyrir sérstakar formúlur eru kjarninn í skilvirkum þrýstivélum til að hámarka afköst þeirra. Kjarni stefnunnar liggur í því að stjórna nákvæmlega klippingu, hitastigi og þrýstingsferlum sem efnin upplifa við vinnslu með því að stilla röð, gerð og magn mismunandi virkra íhluta.
Hár fyllingar- og styrkingarefni (eins og PP fyllt með 70% kalsíumkarbónati)
Áskorunin við þessa tegund efnis liggur í erfiðleikunum við að dreifa jafnthátt hlutfall fylliefnaog verulegt slit á skrúfum og tunnum.
Samsettur kjarni: krefst sterkrar dreifileikablöndunar til að rjúfa þéttingu fylliefna. Hnoðunarblokkir með breiðum diskum (eins og KBW gerð) ættu að vera mikið notaðir í samsetningunni og sameina þær með flutningsvörn til að mynda hátt skera svæði. Notkun sérstakra skrúfuíhluta, eins og iðnaður-leiðandi efnahönnun, getur bætt framleiðslu og dreifingu verulega.
Stuðningur við gögn: Rannsóknarstofugögn sýna að þegar hámarksskrúfasamsetningin er notuð til að vinna PP fyllt með 70% kalsíumkarbónati er hægt að auka afraksturinn úr 550 kg/klst. í 900 kg/klst., sem er rúmlega 60% aukning.
Hitaviðkvæm efni (svo sem PVC, lífrænt plastefni)
Hitaviðkvæm efni krefjast þess að mýking sé lokið við lægsta mögulega bræðsluhitastig og styttri dvalartíma til að forðast niðurbrot.
Samsettur kjarni: Forðastu að nota öfuga hnoðunarkubba sem mynda of mikinn skurðhita og varðveislu. Stórir blýflutningshlutar eru oft notaðir til að fara fljótt í gegnum, ásamt þröngum skífum og litlum hnoðkubbum með skjögur horn fyrir varlega og dreifða blöndun. Lykillinn er að koma á skilvirku útblásturssvæði strax eftir bræðsluhlutann til að fjarlægja rokgjarna hluti sem kunna að myndast.
Endurvinnsla efna og blöndunarbreytingar (eins og tilraunir til að framleiða ný efni)
Þessi tegund vinnslu felur venjulega í sér marga íhluti með mismunandi seigju og endurheimt efni getur innihaldið óhreinindi eða ójafna hitauppstreymi.
Samsett kjarni: Áherslan er á framúrskarandi dreifingarblöndunargetu og bræðslujafnhæfingargetu. Í samsetningunni ætti að nota til skiptis hnoðunarkubba með mismunandi skörpum hornum og setja upp mörg mild blöndunarsvæði. Fyrir endurunnið efni er hægt að setja upp mjúkt þjöppunarbræðslusvæði eftir fóðrunarhöfnina til að tryggja slétt umskipti á efninu.
Hvarfandi útpressun (eins og pólýúretan, kross-tengt pólýetýlen)
Þessari tegund ferlis fylgja efnahvörf sem krefjast einstaklega samræmdrar blöndunar efna og strangrar eftirlits með dvalartíma.
Samsett kjarni: Samsetning íhlutanna þarf að veita mjög mikla dreifingarblöndunarvirkni til að tryggja að hvarfhlutarnir séu í fullu sambandi á sameindastigi. Blöndunarþættir eins og tönnuð diskar eru oft notaðir og mikilli fyllingargráðu og tiltölulega stöðugri dreifingu dvalartíma er viðhaldið í hvarfhlutanum.
Framúrskarandi-tilfelli: Árangursrík undirbúningur samsettra korna úr landbúnaðarúrgangi sem sýndur var á Plast India Expo 2026 byggir á sérhæfðri skrúfusamsetningu sem getur nákvæmlega unnið úr háu hlutfalli, auðbrjótanlegum lífmassafylliefnum og plastefnisblöndur.
3. Skilvirk æfing, leiðbeiningar um samsetningu þráðahluta
Að hanna skilvirka skrúfusamsetningu er kerfisbundið verkefni. Eftirfarandi lykilatriði verða að íhuga vandlega af sérhverjum ferliverkfræðingi áður en skrúfur eru settar saman.
Spurning 1: Hvernig á að ákvarða upphafspunkt samsetningar - fóðrunar- og bræðsluhluta?
A1: Kjarnaverkefni fóðrunarhlutans er að taka á móti efni á stöðugan og stjórnanlegan hátt. Tvöfaldur eða þríþættur íhlutir með stóru blýi eru venjulega notaðir hér til að tryggja nægilega flutningsgetu og laust rúmmál. Fyrir dúnkenndar endurunnin blöð eða fylliefni með litlum pökkunarþéttleika gæti verið þörf á sérstökum þvingunarfóðrun.
Bræðsluhlutinn er kjarnasvæðið fyrir orkuinntak. Nauðsynlegt er að umbreyta vélrænni orku (klippa) í varmaorku hér. Venjulega er röð af flutningsþáttum með smám saman minnkandi blýi notuð til að þjappa efninu, fylgt eftir með setti af hnoðunarkubbum (venjulega með 45 gráðu eða 60 gráðu skáhalla horn) til að veita aðalskurðarhitann, sem klárar mulning og bráðnun á föstu rúminu.
Spurning 2: Er blöndunarsvæðið "því lengur því betra, því sterkara því betra"?
A2: Alls ekki. Of langt blöndunarsvæði getur leitt til óþarfa orkunotkunar og of mikils efnisklippingar. Hönnun blöndunarsvæðisins ætti að fylgja meginreglunni um „hófsemi“ og styrkur þess og lengd ætti að byggjast á því að uppfylla kröfur um einsleitni blöndunar endanlegrar vöru.
Fyrir almenna dreifingarblöndun nægja venjulega 2-4 hnoðunarkubbar; Fyrir blöndun dreifingar með mikilli eftirspurn gæti verið þörf á mörgum sterkum skurðarsvæðum sem eru innsigluð með öfugum þáttum. Mikilvægt hugtak er að blöndun á sér stað undir þrýstingi. Þess vegna er skynsamleg uppsetning á flutningsvörnum fyrir, eftir eða á milli blöndunarsvæðisins til að koma á bakþrýstingi lykilleið til að bæta blöndunaráhrifin.
Spurning 3: Hvernig er hægt að hanna útblásturshlutann til að vera skilvirkur án þess að verða uppiskroppa með efni?
A3: Kjarninn í hönnun útblásturshluta er að koma á "bræðsluþéttingu" á þessu svæði og tryggja að skrúfurinn sé fylltur til að mynda laust yfirborð. Venjuleg venja er að nota öfuga flutningshluta (eins og öfuga hnoðunarblokk eða öfugan þráð) fyrir framan útblástursportið til að mynda bráðnar innsigli, sem kemur í veg fyrir að efnið fari beint áfram án þess að vera fjarlægt.
Í kjölfarið dró notkun á háum blýflutningshlutum hratt úr fyllingargráðu skrúfunnar niður fyrir 30%, afhjúpaði efnið í formi bráðnar filmu undir lofttæmi og fjarlægir í raun rokgjarnar smásameindir. Fyrir fjöl-útblástur er hægt að endurtaka þessa stillingu.
Spurning 4: Hvernig á að byggja upp þrýsting og gera endanlega útpressun einsleitan?
A4: Einsleitunarþrýstingsbyggingarhlutinn er staðsettur í lok skrúfunnar og verkefni hans er að veita stöðuga, púlslausa og hitajafna bræðslu fyrir moldhausinn. Þetta svæði ætti að vera algjörlega samsett úr litlum blýflutningshlutum. Þessir þættir geta komið á stöðugum þrýstingi á meðan endanleg, mild einsleitun (dreifingarblöndun) er framkvæmd á bræðslunni. Forðast skal alla sterka klippuþætti í þessum hluta til að koma í veg fyrir stjórnlausa hækkun á bræðsluhitastigi.

4. Sjálfbær framtíð, þróun og gagnainnsýn í vali þráðahluta
Alheimsmarkaðurinn fyrir plastpressubúnað er að þróast í átt að meiri skilvirkni, greind og sjálfbærni. Gert er ráð fyrir að markaðurinn haldi áfram að vaxa til ársins 2031. Kjarnadrifkrafturinn á bak við þennan vöxt er stöðug leit að tækninýjungum í skilvirkum extruders og plastpressum.
Hvað varðar sjálfbærni hefur hagræðing skrúfasamsetninga til að auka aðlögunarhæfni vinnslu að endurunnum og lífrænum efnum orðið skýr stefna í greininni. Þetta er ekki aðeins til að taka á milljónum tonna af plastúrgangi sem myndast á heimsvísu á hverju ári, heldur einnig stefnumótandi val til að grípa tækifæri hringlaga hagkerfisins.
Markaðsskýrslan bendir á að sjálfbær vinnubrögð og nýstárleg tækni séu lykildrifkraftar fyrir vöxt plastpressubúnaðar. Fyrir alþjóðlega viðskiptavini sem sækjast eftir umhverfisvernd og mikilli-kostnaðarhagkvæmni, að fjárfesta í vísindalega hönnuðum og sveigjanlega samsettri nútímasamsnúningur tvískrúfa extruderþýðir að geta unnið fjölbreyttara úrval sjálfbærra hráefna með minni orkunotkun (lægri sértæk orkunotkun, kWh/kg) og þannig skipað sér í hagstæðari stöðu í samkeppni á markaði í framtíðinni.
Þegar verkfræðingur stendur fyrir framan einingasamstæðu sem snýsttvískrúfa extruder, hann er ekki aðeins frammi fyrir vél, heldur einnig efnishönnunarvettvang fullan af möguleikum. Vaxtargögn alþjóðlegs plastpressunarmarkaðar sýna staðreynd: tæknileg fágun er framtíðin.
Markaðsgögn spá því að árið 2032 muni markaðsvirði pressuðu plasts fara yfir 360 milljarða Bandaríkjadala. Á þessum mikla markaði munu frumkvöðlar sem geta náð tökum á listinni að sameina snittaða íhluti án efa hafa lykilinn að því að umbreyta sjálfbærri framtíðarsýn í farsælar vörur.


